
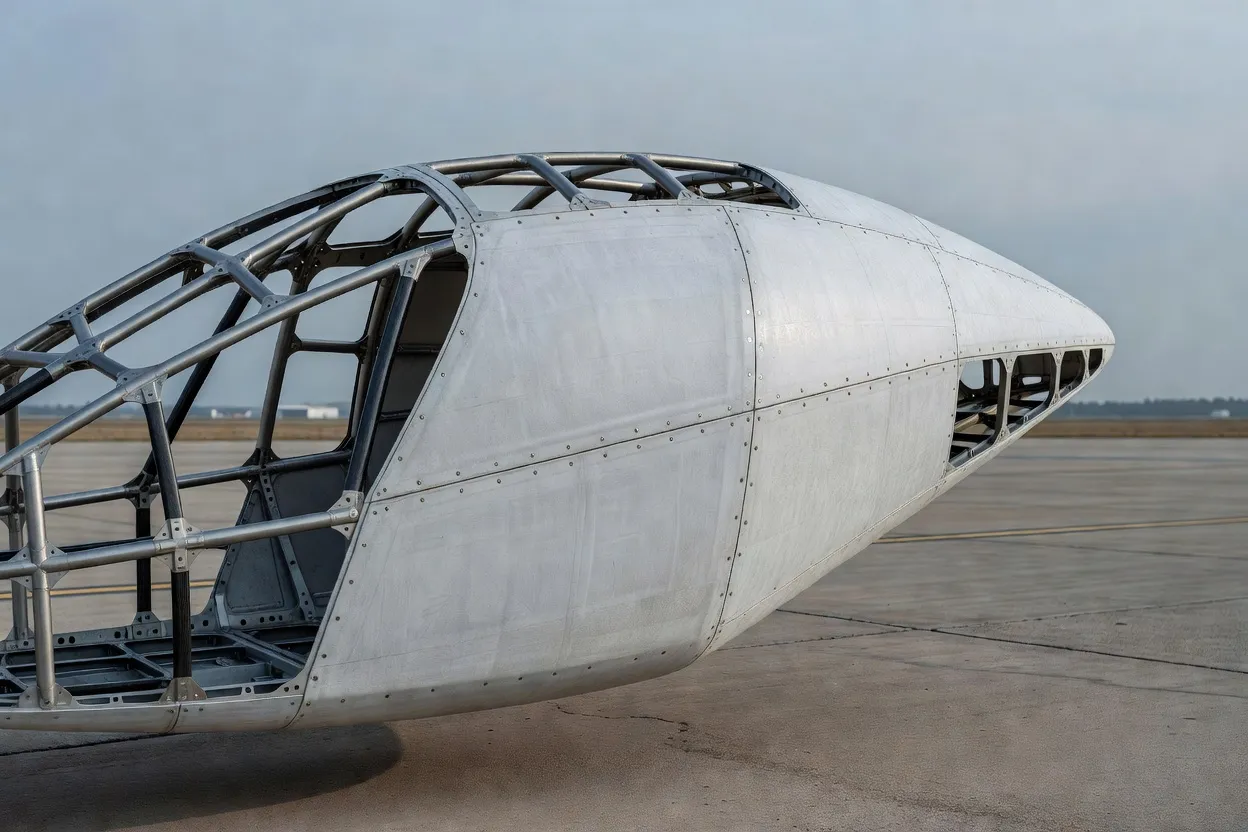
Le Cetex TC1225 de Toray expose le cas pratique des composites thermoplastiques dans les cellules d'eVTOL du côté du traitement, et non d'un nouveau slogan de résistance. Le système PAEK à bas point de fusion est fourni en ruban unidirectionnel、préimprégné tissu et stratifié thermoplastique renforcé pour des pièces telles que supports, nervures, cadres de fuselage et carénages. Toray indique que sa température de traitement peut descendre jusqu'à 60 °C sous celle des autres composites de la famille PAEK, un écart destiné à raccourcir les cycles et à réduire la consommation d'énergie. C'est un levier de fabrication utile. Ce n'est pas, en soi, une approbation de cellule.
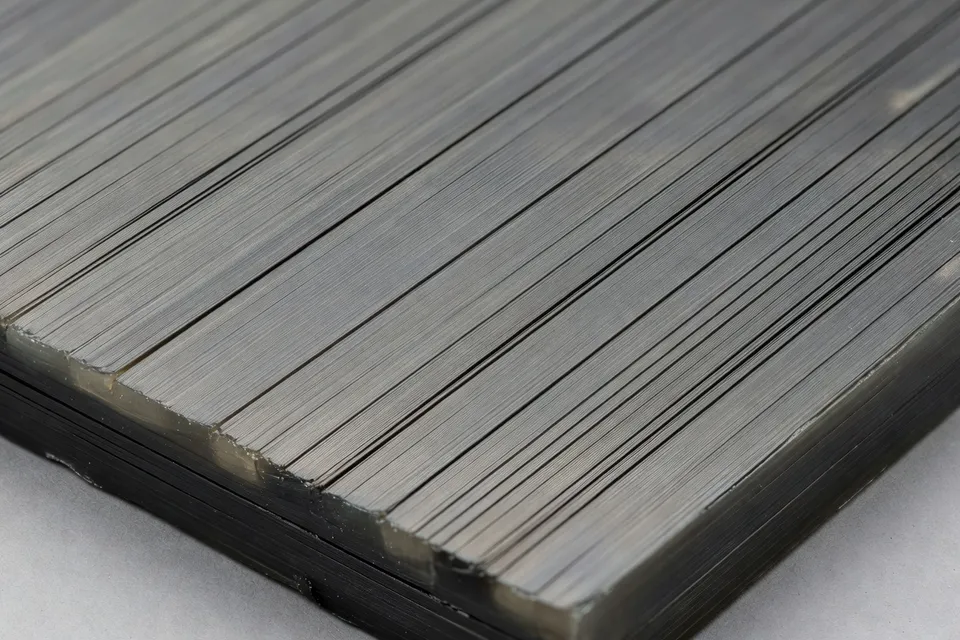
Le carbone-époxy préimprégné reste l'option établie pour le chemin de charge principal. Une revue technique des structures eVTOL identifie les stratifiés carbone/époxy comme la voie établie, avec orientation des fibres, durcissement de la résine, porosité, humidité et tolérance aux dommages liés au dossier de justification. Le cas de remplacement pour les thermoplastiques comporte donc deux essais distincts : la pièce peut-elle être fabriquée plus vite et la structure résultante peut-elle être qualifiée sous la même charge de preuves aéronautiques.
La pièce PAEK
TC1225 est un composite PAEK semi-cristallin à bas point de fusion. Ses formes disponibles permettent au transformateur de choisir entre placement automatique de ruban, drapage tissu, surmoulage et assemblage à base de stratifié. Le matériau est indiqué pour structures primaires et secondaires d'aéronefs et affiche une température de transition vitreuse de 147 °C. Sa capacité hors autoclave compte, car la production d'eVTOL ne peut supposer que chaque support, nervure ou cadre suivra la longue route lourde en équipements utilisée pour le préimprégné aérospatial classique.
L'argument le plus fort du matériau est donc géométrique et procédural. Une ébauche thermoplastique peut être formée, consolidée ou surmoulée puis assemblée sans dépendre à chaque étape d'un réseau thermodurcissable entièrement durci. Le soudage et le recyclage sont également cités comme avantages des systèmes composites thermoplastiques. Pour un acheteur cherchant à réduire le nombre de pièces ou le collage secondaire, ces caractéristiques peuvent faire passer une conception d'un assemblage fabriqué à la main vers une cellule de production répétable.
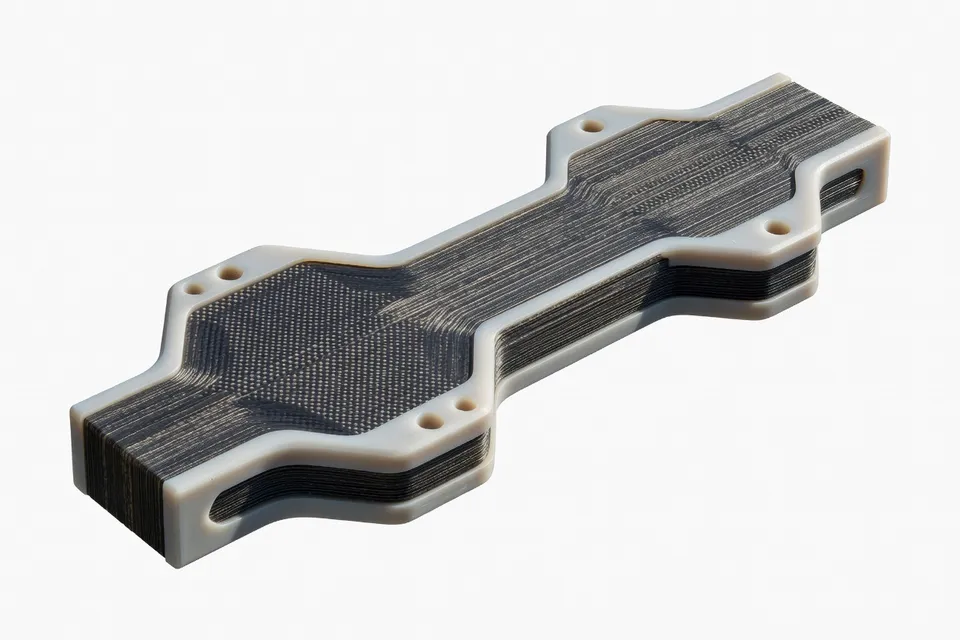
Mais « thermoplastique » n'identifie pas une pièce qualifiée. L'application a toujours besoin d'une architecture fibre contrôlée, d'une teneur en résine, d'une fenêtre de consolidation, d'une méthode d'inspection et d'une position de réparation. Un transformateur ne peut pas valider un cadre parce que la matrice a une température de traitement plus basse. Le constructeur d'aéronef a besoin de preuves sur la géométrie réelle et le cas de charge.
La revendication des 60 °C
La différence de température est une affirmation produit attachée à un avantage de traitement. Il faut la lire de manière étroite. Elle soutient une route de fabrication plus courte ou moins énergivore ; elle n'établit pas une masse inférieure, une durée de vie en fatigue plus longue ou une performance aux chocs supérieure pour une cellule eVTOL complète.
Le tableau ci-dessous garde les chiffres liés au matériau et à sa gamme d'application citée. Ils décrivent des données de traitement et thermiques, pas des performances au niveau de l'aéronef.
| Attribut TC1225 | Valeur rapportée |
|---|---|
| Avantage de température de traitement versus autres composites PAEK | Jusqu'à 60 °C inférieur |
| Température de transition vitreuse | 147 °C |
| Formes du matériau | Ruban UD, préimprégné tissu, stratifié renforcé |
| Capacité de traitement | Hors autoclave |
Le chiffre de 60 °C explique pourquoi le matériau est destiné aux structures automatisées et surmoulées. La valeur de transition vitreuse de 147 °C ne répond pas aux questions distinctes de tenue chaud-humide et de tolérance aux dommages qui régissent une pièce primaire certifiée.
La référence époxy
La spécification de l'incumbent est plus mature dans les preuves fournies. HexPly M21 est décrit comme un préimprégné époxy tenace pour structures aérospatiales primaires, incluant peaux de cellule, longerons, surfaces de contrôle et composants eVTOL. Le système indiqué durcit à 180 °C, offre une température de transition vitreuse de 195 °C et n'est pas hors autoclave. Sa résistance à la traction rapportée est de 2 860 MPa, avec un module de traction de 160 GPa et une densité de 1,58 g/cm³.
Ces chiffres ne font pas de M21 le choix automatique pour chaque pièce eVTOL. Ils montrent pourquoi le challenger thermoplastique a une charge difficile : la comparaison n'est pas simplement température plus basse contre température plus haute. L'acheteur doit comparer la rigidité de la pièce terminée, le comportement compression après impact, la performance à l'humidité, la fatigue, la méthode d'assemblage, la route d'inspection et le rendement de production.
| Système de matériau | Base de durcissement ou traitement | Température de transition vitreuse | Résistance à la traction | Densité |
|---|---|---|---|---|
| Toray Cetex TC1225 | PAEK à bas point de fusion ; hors autoclave | 147 °C | Non indiquée | Non indiquée |
| HexPly M21 | Époxy tenace 180 °C ; autoclave ou presse | 195 °C | 2 860 MPa | 1,58 g/cm³ |
Le tableau expose le choix plutôt que de le trancher. TC1225 fournit une route de fabrication et une forme de matériau adaptée à l'automatisation, tandis que M21 fournit un dossier plus complet de propriétés structurales dans les données produit citées. Un aéronef plus léger ne peut être revendiqué à partir de la seule entrée thermoplastique.
Ce que la qualification refuserait
La revue du préimprégné eVTOL place la porosité, l'humidité et le contrôle du durcissement dans la chaîne de preuves. Elle cite des seuils de porosité rapportés inférieurs à 1 % pour structure primaire et inférieurs à 2 % pour structure secondaire porteuse, tout en avertissant que la limite applicable vient de la spécification de matériau et de procédé qualifiée plutôt que d'un nombre générique. Cette distinction est exactement là où une offre matériau rencontre l'assurance qualité.
Un ingénieur de production évaluant TC1225 aurait besoin d'abord de données coupon, puis de preuves de sous-composant et de pièce représentative. Le plan d'essai devrait utiliser l'architecture fibre réelle, le procédé de consolidation et la conception de joint. Il faudrait aussi un conditionnement environnemental et des catégories de dommages adaptés à la structure de l'aéronef. Une plaque de démonstration ou un cycle hors autoclave ne peut pas combler ces écarts.
C'est pourquoi l'opportunité thermoplastique est la plus forte dans les pièces où l'avantage de traitement est visible et la charge de certification proportionnée : supports, nervures, carénages, cadres et assemblages soudés qui peuvent être isolés, inspectés et changés sans refaire la conception du chemin de charge central de l'aéronef. Le matériau peut finalement pénétrer plus profondément dans la structure primaire, mais les preuves fournies ne montrent pas d'attribution OEM, de résultat d'essai en vol ou de remplacement certifié des peaux carbone/époxy.
La décision de l'acheteur
Le premier acheteur ne choisit pas entre « vieux composite » et « nouveau composite ». L'acheteur choisit entre un système de durcissement et de qualification connu et un système de production thermoplastique potentiellement plus rapide dont la valeur dépend de la preuve de la pièce complète.
Le TC1225 de Toray donne au transformateur une raison crédible de tester une route thermoplastique : température de traitement plus basse, multiples formats de matière première, compatibilité avec le placement automatique et potentiel de surmoulage. La route époxy de l'incumbent possède encore le dossier de spécification publique le plus solide pour la structure eVTOL primaire dans cet ensemble de matériaux. Jusqu'à ce que les données TC1225 soient liées à une pièce de cellule nommée, une condition environnementale, un cas de charge et un résultat de qualification, la revendication défendable est plus étroite : il cible des structures plus légères et fabriquées plus vite. Il n'a pas encore démontré qu'il peut remplacer la référence de cellule qualifiée.
Analyses éditoriales
- Une température de mise en œuvre inférieure de 60 °C justifie-t-elle le remplacement d’une pièce thermodurcie qualifiée ?
- Non. Considérez les 60 °C comme un critère de filtrage du procédé, pas comme un résultat de performance sur cellule. Demandez au fournisseur de relier l’architecture fibre réelle, le cycle de consolidation et la géométrie de la pièce aux données de rigidité, compression après impact, fatigue, humidité et chaud-humide. L’erreur classique consiste à compter le gain de temps de chauffe ou d’énergie comme une réduction de masse alors que la pièce redessinée exige des plis supplémentaires, des assemblages ou des contrôles pour respecter le cas de charge.
- Quelles preuves exiger avant d’intégrer un composite thermoplastique dans un programme de qualification de structure de vol ?
- Demandez d’abord les données sur coupons, puis les résultats sur sous-composants et pièces représentatives avec la disposition fibre proposée, la fenêtre de consolidation, la conception des assemblages et la méthode de contrôle. Incluez le conditionnement environnemental, les scénarios de dommages et la limite d’acceptation de porosité applicable plutôt qu’un seuil générique. Une plaque réalisée dans des conditions favorables ne prouve pas grand-chose si la ligne de production ne maîtrise pas température, pression, placement des fibres et taux de vides sur toute la géométrie.
- Dans une structure eVTOL, où le cas de mise en œuvre des composites thermoplastiques est-il le plus solide ?
- Commencez par les supports, nervures, carénages, cadres et assemblages soudés où le formage hors autoclave, le surmoulage ou l’assemblage peut supprimer des opérations secondaires sans toucher au chemin de charge principal. Définissez le parcours de contrôle et la méthode de réparation avant de modifier le plan. La réduction du nombre de pièces est facile à revendiquer ; elle perd de son intérêt quand un assemblage soudé ou surmoulé devient plus difficile à contrôler, réparer ou traiter après dommage.
- Comment un acheteur doit-il comparer un composite PAEK bas point de fusion avec un préimprégné époxy établi ?
- Construisez la comparaison autour de la pièce finie, pas de la famille de résine. Consignez le procédé de mise en œuvre, l’architecture fibre, la teneur en résine, le relevé de consolidation, la capacité dimensionnelle, la méthode d’assemblage et le plan de contrôle en regard des résultats de rigidité, compression après impact, fatigue, humidité et tolérance aux dommages. Le système époxy peut disposer du dossier propriétés structurales le plus complet, tandis que le thermoplastique offre une voie de production plus rapide ; choisir uniquement sur la température de polymérisation laisse la charge de certification et le risque de rendement non évalués.
- Que faut-il maîtriser sur la ligne de production avant que le placement automatisé ou le surmoulage puisse étayer une revendication de qualification ?
- Désignez le responsable des consignes et verrouillez la fenêtre de consolidation, l’historique thermique, la pression, le placement des fibres, la vitesse de refroidissement et la méthode de contrôle dans la spécification procédé. Assurez la traçabilité des lots et des écarts afin de relier les résultats des coupons aux conditions de production. L’automatisation ne remplace ni les contrôles dimensionnels ni la gestion des modifications ; un cycle machine stable échoue encore à la chaîne de preuves si les opérateurs ne peuvent pas indiquer quel lot de matière et quel enregistrement de procédé ont produit la pièce testée.
Sources et références
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.