
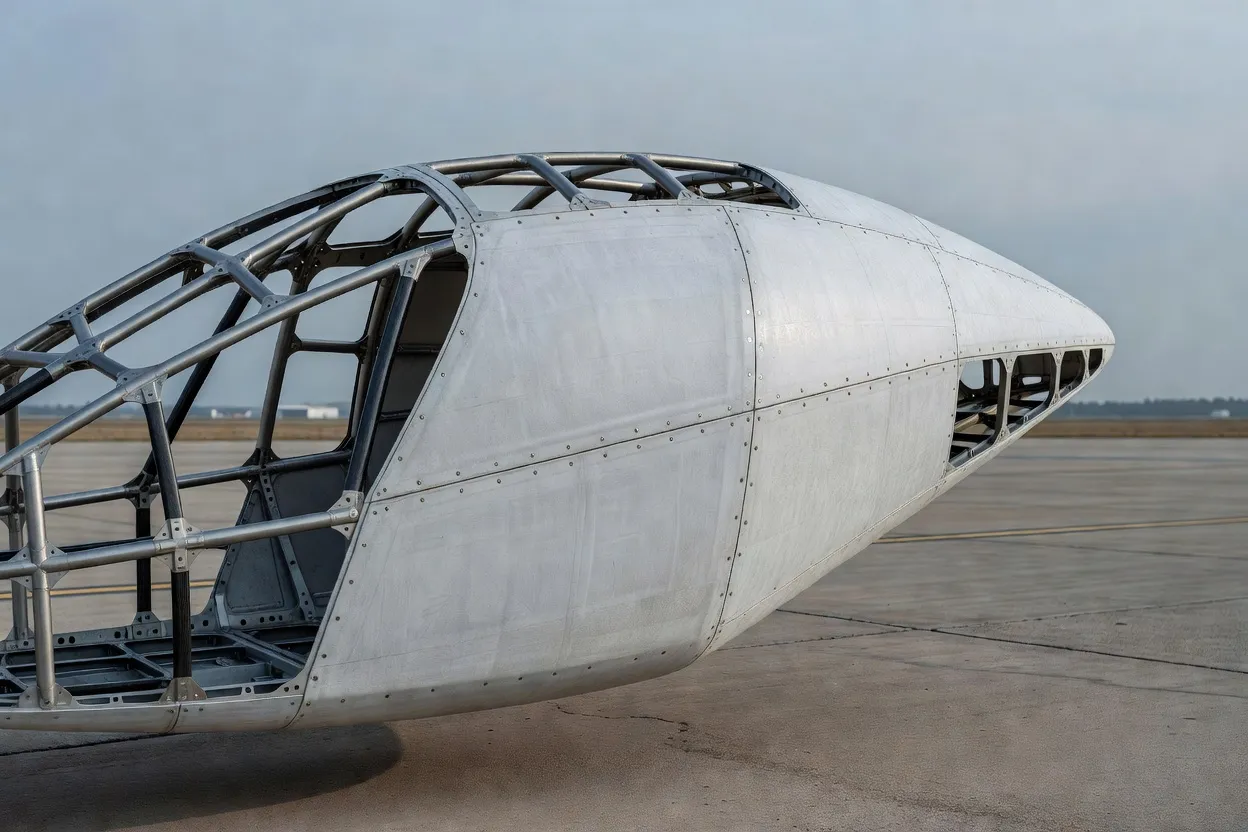
東レのCetex TC1225は、eVTOL機体向け熱可塑性複合材料の実用性を強度スローガンではなく加工性に置く。低融点PAEKシステムは一方向テープ、ファブリックプリプレグ、強化熱可塑性ラミネートとして供給され、ブラケット、リブ、胴体フレーム、フェアリングなどに用いられる。東レによると、加工温度は他のPAEK系複合材料より最大60℃低い。この差はサイクル短縮とエネルギー削減を狙ったものだ。これは有用な製造上の利点だが、それ自体が機体承認ではない。
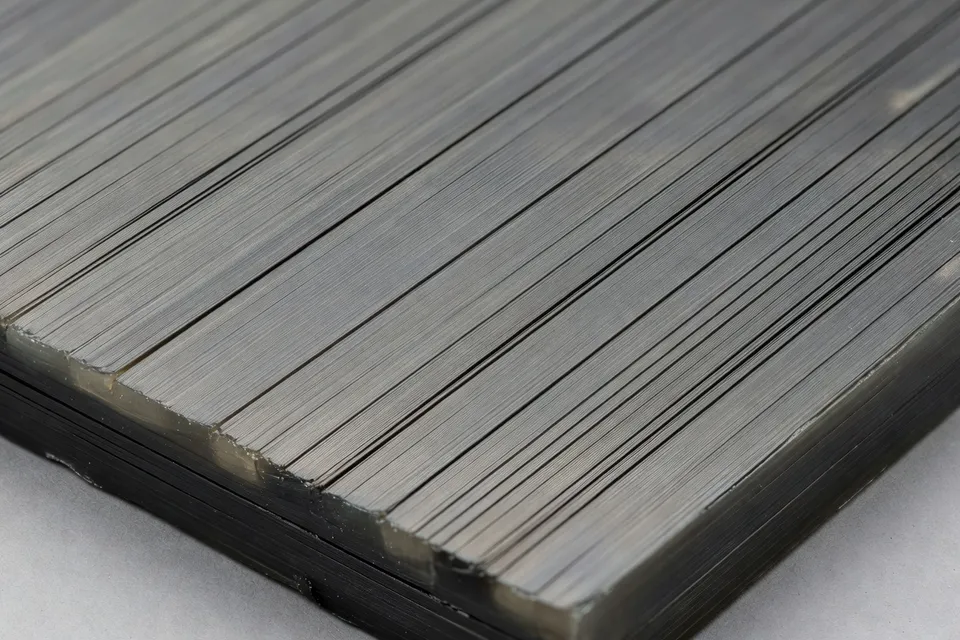
一次荷重経路では炭素繊維熱硬化性プリプレグが主流だ。eVTOL構造の技術レビューでは、炭素/エポキシ積層板が確立されたルートとされ、繊維配向、樹脂硬化、気孔率、吸湿、損傷許容性が証明の根拠に結び付けられている。熱可塑性材料への置き換えは、部品をより速く作れるかどうか、得られた構造を同じ機体証拠負担の下で認定できるかどうかの二つの別個の試験を必要とする。
PAEK部品
TC1225は半結晶性低融点PAEK複合材料だ。利用可能な形態により、自動テープ配置、ファブリック積層、オーバーモールディング、ラミネートベース組立を選択できる。一次および二次航空機構造向けに記載され、ガラス転移温度は147℃。アウトオブオートクレーブ能力は重要で、eVTOL生産では従来の航空宇宙プリプレグで用いられる長時間かつ設備の重いルートをすべてのブラケット、リブ、フレームがたどるとは限らないからだ。
材料の最大の主張はしたがって幾何学的かつ手順的だ。熱可塑性ブランクは成形、圧密、オーバーモールディングができ、すべての段階で完全に硬化した熱硬化性ネットワークに頼らず接合できる。溶接とリサイクルも熱可塑性複合材料系の利点とされる。部品点数削減や二次接着を減らそうとする購入者にとって、これらの特徴は手作り組立から反復生産セルへの移行を可能にする。
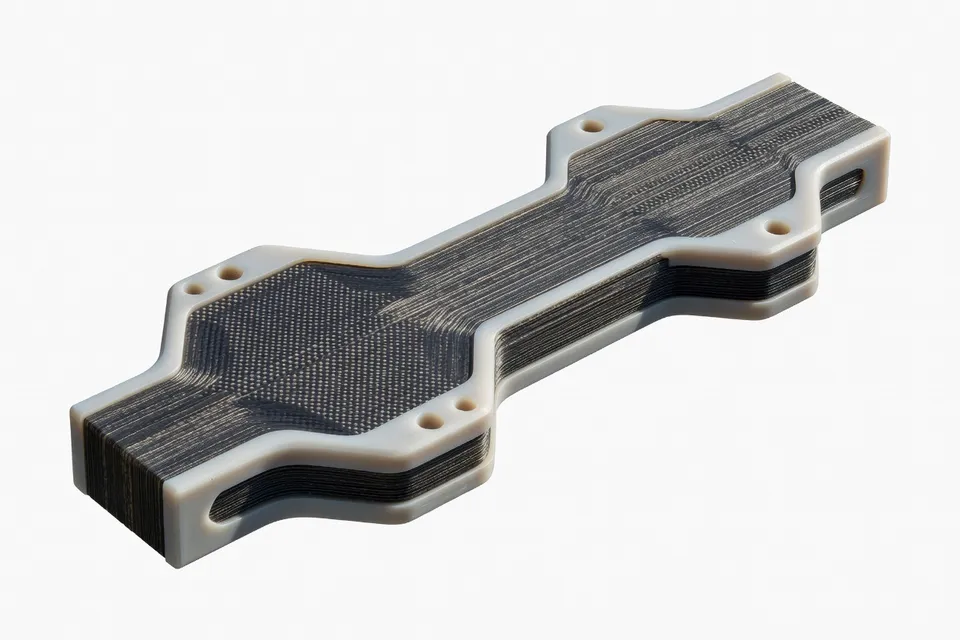
ただし「熱可塑性」だけでは認定部品とはならない。適用には制御された繊維構造、樹脂含有率、圧密窓、検査方法、修理位置が必要だ。マトリックスの加工温度が低いからといってフレームにサインオフすることはできない。航空機メーカーは実際の形状と荷重ケースに関する証拠を必要とする。
60℃の主張
温度差は加工上の利点に結び付けられた製品主張だ。狭く読むべきで、製造ルートの短縮または低エネルギー化を支えるが、完成したeVTOL機体の低質量、高疲労寿命、優れた衝撃性能を確立するものではない。
以下の比較は材料とその引用適用範囲に数値を結びつける。加工および熱データであり、機体レベルの性能ではない。
| TC1225属性 | 報告値 |
|---|---|
| 他のPAEK複合材料に対する加工温度優位性 | 最大60℃低い |
| ガラス転移温度 | 147℃ |
| 材料形態 | UDテープ、ファブリックプリプレグ、強化ラミネート |
| 加工能力 | アウトオブオートクレーブ |
60℃の数値は、材料が自動化およびオーバーモールディング構造に向けられている理由を説明する。147℃のガラス転移値は、認定一次部品を支配する別個の湿熱および損傷許容性の問いには答えていない。
エポキシのベースライン
現行材の仕様はこの提供証拠の中でより成熟している。HexPly M21は一次航空機構造向け強化エポキシプリプレグとされ、機体スキン、スパー、操縦面、eVTOL部品を含む。記載システムは180℃で硬化し、ガラス転移温度195℃、アウトオブオートクレーブではない。引張強度2,860 MPa、引張弾性率160 GPa、密度1.58 g/cm³と報告されている。
これらの数値はM21をすべてのeVTOL部品の自動選択とするものではない。熱可塑性挑戦者が困難な負担を負う理由を示す。比較は単に低温対高温ではない。購入者は完成部品の剛性、衝撃後圧縮挙動、吸湿性能、疲労、接合方法、検査ルート、生産歩留まりを比較しなければならない。
| 材料システム | 硬化または加工基準 | ガラス転移温度 | 引張強度 | 密度 |
|---|---|---|---|---|
| Toray Cetex TC1225 | 低融点PAEK; アウトオブオートクレーブ | 147℃ | 記載なし | 記載なし |
| HexPly M21 | 180℃強化エポキシ; オートクレーブまたはプレス | 195℃ | 2,860 MPa | 1.58 g/cm³ |
表は選択肢を明らかにするが、解決はしない。TC1225は自動化に適した製造ルートと材料形態を提供し、M21は引用製品データの中でより完全な構造特性記録を提供する。熱可塑性材料だけから軽量機体を主張することはできない。
認定が拒否するもの
eVTOLプリプレグレビューは気孔率、吸湿、硬化制御を証拠連鎖の中に置く。一次構造で1%未満、二次荷重支持構造で2%未満の気孔率閾値が報告され、適用限界は汎用数値ではなく認定材料・工程仕様から来ると警告している。この区別こそが材料提案と品質保証が出会う地点だ。
TC1225を評価する生産技術者はまずクーポンデータ、次にサブコンポーネントおよび代表部品の証拠を必要とする。試験計画は実際の繊維構造、圧密工程、接合設計を用いなければならない。機体構造に適した環境条件付けと損傷カテゴリも必要だ。デモンストレーションプラークやアウトオブオートクレーブサイクルだけではこれらのギャップを埋められない。
これが、熱可塑性材料の機会が加工上の利点が明確で認証負担が比例する部品、すなわちブラケット、リブ、フェアリング、フレーム、溶接組立品で最も強い理由だ。材料は最終的に一次構造へ深く進むかもしれないが、提供証拠はOEM受注、飛行試験結果、炭素/エポキシスキンの認定置き換えを示していない。
購入者の決定
最初の購入者は「古い複合材料」と「新しい複合材料」の間を選ぶのではない。既知の硬化・認定システムと、完成部品の証明に価値が依存する潜在的に高速な熱可塑性生産システムの間を選ぶ。
東レのTC1225は加工温度の低さ、複数の原料形態、自動配置適合性、オーバーモールディングの可能性という、熱可塑性ルートを試験するに足る理由を加工者に与える。現行エポキシルートは、この材料群において一次eVTOL構造向けにより強い公的仕様記録を依然として保持している。TC1225データが特定の機体部品、環境条件、荷重ケース、認定結果に結び付けられるまで、擁護可能な主張はより狭い。軽量で高速に作られる構造を狙う。それが認定機体ベースラインを置き換えられることはまだ示されていない。
編集部の見解
- 成形温度を60℃下げられるだけで、認定済みの熱硬化性部品を置き換える理由になるか?
- ならない。60℃は工程選定の目安に過ぎず、機体性能の証明にはならない。サプライヤーには実際の繊維構造、成形サイクル、部品形状と、剛性・衝撃後圧縮・疲労・吸湿・熱湿潤データのつながりを確認するよう求めよ。加熱時間の短縮や省エネルギーを航空機質量低減と早合点し、荷重ケースを満たすために結局プライや接合、検査を追加する失敗がよくある。
- 熱可塑性複合材を飛行構造の認定プログラムに入れる前に、どんな証拠を求めるべきか?
- まずクーポンデータを要求し、次に提案した繊維配置、成形窓、接合設計、検査方法を使ったサブコンポーネントと実機相当部品の結果を求める。環境条件付け、損傷想定、許容気孔率は汎用値ではなく適用値を明示すること。良好な条件で成形した平板だけでは、生産ラインで温度・圧力・繊維配置・ボイド率を全形状にわたって維持できる証明にならない。
- eVTOL構造で熱可塑性複合材の成形メリットが最も大きい部位はどこか?
- ブラケット、リブ、フェアリング、フレーム、溶着アセンブリから始めよ。オートクレーブ外成形、オーバーモールド、接合で二次工程を削減でき、主要荷重経路を変更しなくて済む場所だ。図面変更前に検査経路と修理方法を定めておく。部品点数削減は主張しやすいが、溶着やオーバーモールド品は損傷後の検査・修理・処置が難しくなる場合がある。
- 低融点PAEK複合材と既存エポキシプリプレグをどう比較すべきか?
- 樹脂種ではなく完成部品で比較せよ。加工ルート、繊維構造、樹脂含有率、成形記録、寸法精度、接合方法、検査計画を、剛性・衝撃後圧縮・疲労・吸湿・損傷許容データと並べて提出させる。エポキシは公表された構造物性データが充実している一方、熱可塑性は生産速度で優位な場合がある。硬化温度だけで選ぶと、認定負担と歩留まりリスクが価格に反映されない。
- 自動配置やオーバーモールドで認定を主張する前に、生産ラインで何を管理しなければならないか?
- 設定値の責任者を明確にし、成形窓、熱履歴、圧力、繊維配置、冷却速度、検査方法を工程仕様に固定する。ロットトレーサビリティと逸脱を記録し、クーポン結果を生産条件と紐づけられるようにせよ。自動化は寸法検査や変更管理を不要にしない。工程が安定していても、試験片がどの材料ロット・工程記録で作られたかを示せなければ証拠として不十分である。
出典・参考文献
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.