
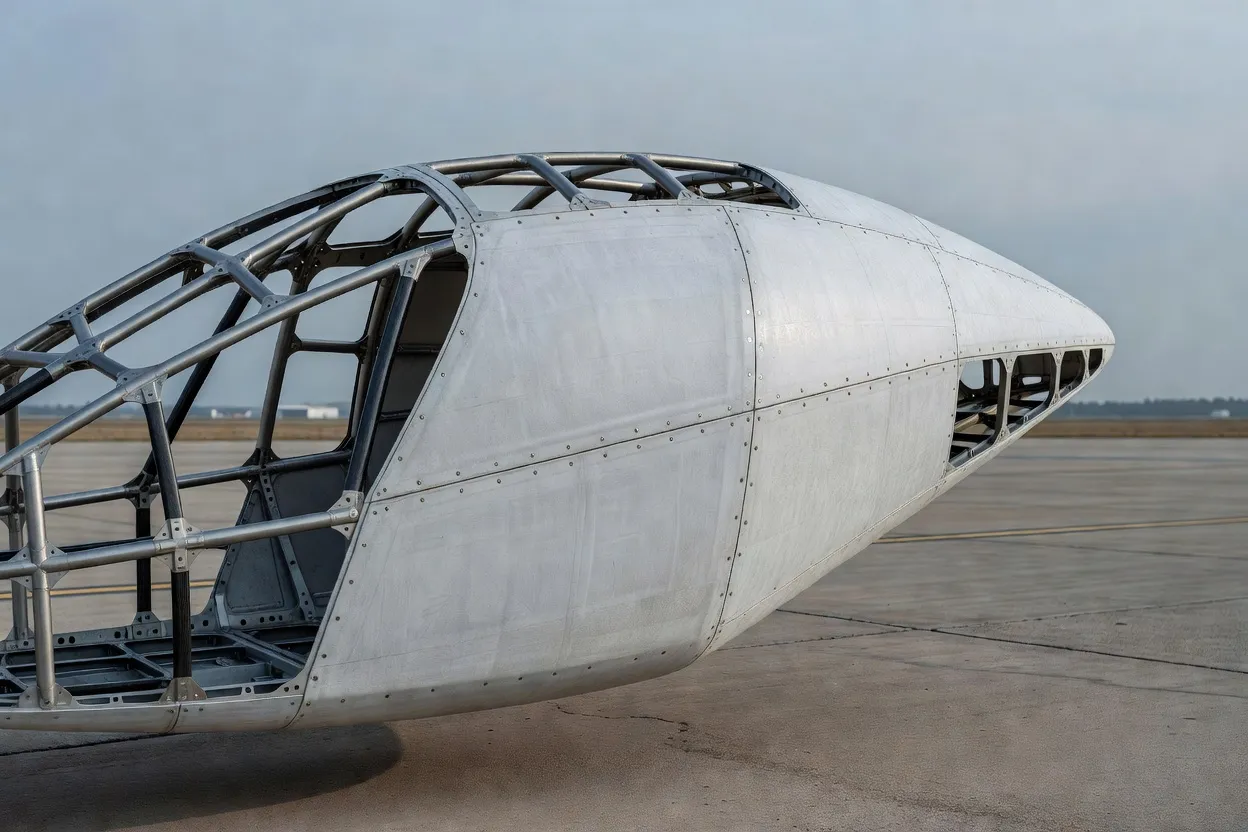
Toray의 Cetex TC1225는 eVTOL 기체에 열가소성 복합재를 쓰는 실질적 근거를 새로운 강도 슬로건이 아닌 가공 측면에서 제시한다. 저융점 PAEK 시스템은 단방향 테이프, 직물 프리프레그, 강화 열가소성 라미네이트 형태로 공급되며 브래킷, 리브, 동체 프레임, 페어링 같은 부품에 쓰인다. Toray는 가공 온도가 다른 PAEK 계열 복합재보다 최대 60°C 낮아 사이클 단축과 에너지 절감에 기여한다고 밝힌다. 이는 유용한 제조 이점이다. 그러나 그 자체로 기체 승인을 의미하지는 않는다.
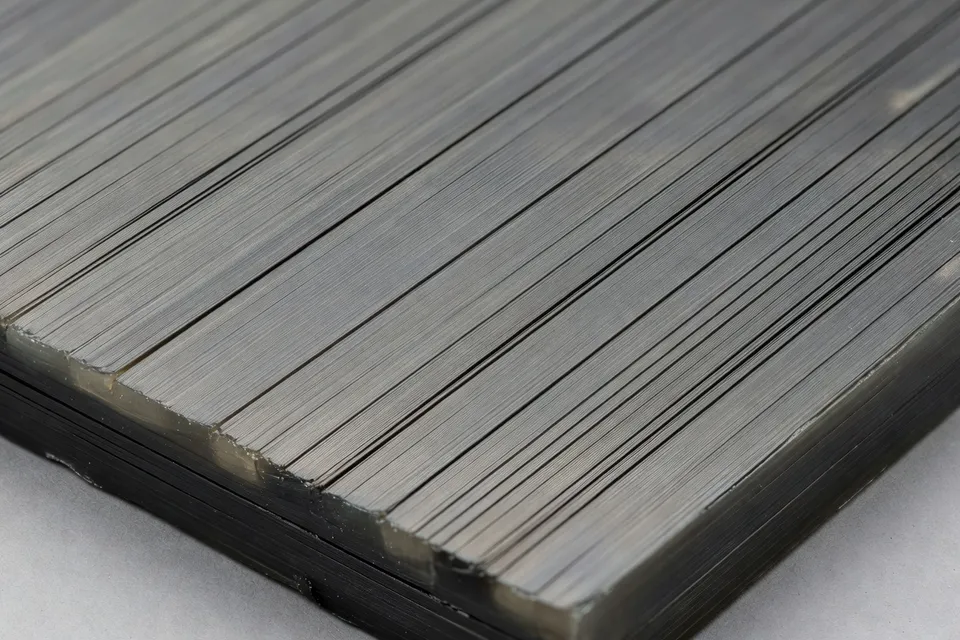
주요 하중 경로에는 여전히 탄소섬유 열경화성 프리프레그가 쓰인다. eVTOL 구조 기술 검토에서는 탄소/에폭시 라미네이트가 기존 경로로 확인되며, 섬유 배향, 수지 경화, 기공률, 수분, 손상 허용성이 증거 자료와 연결된다. 따라서 열가소성 대체 사례는 두 가지 별도 시험을 거쳐야 한다. 부품을 더 빠르게 만들 수 있는지, 그 결과물이 동일한 항공기 증거 부담 아래 자격을 얻을 수 있는지다.
PAEK 부품
TC1225는 반결정성 저융점 PAEK 복합재다. 제공 형태에 따라 자동 테이프 배치, 직물 적층, 오버몰딩, 라미네이트 기반 조립을 선택할 수 있다. 이 소재는 1차 및 2차 항공기 구조에 적용 가능하며 유리전이온도는 147°C다. 오토클레이브 외 가공 능력은 eVTOL 생산이 모든 브래킷, 리브, 프레임을 기존 항공우주 프리프레그처럼 길고 장비 집약적인 공정으로 만들지 않아도 된다는 점에서 중요하다.
소재의 가장 강력한 주장은 따라서 형상과 공정 측면이다. 열가소성 블랭크는 완전히 경화된 열경화성 네트워크에 의존하지 않고 성형, 압착, 오버몰딩 후 접합할 수 있다. 용접과 재활용도 열가소성 복합재 시스템의 장점으로 꼽힌다. 부품 수를 줄이거나 2차 접착을 피하려는 구매자에게 이러한 특징은 수작업 조립에서 반복 생산 셀로 설계를 옮길 수 있게 한다.
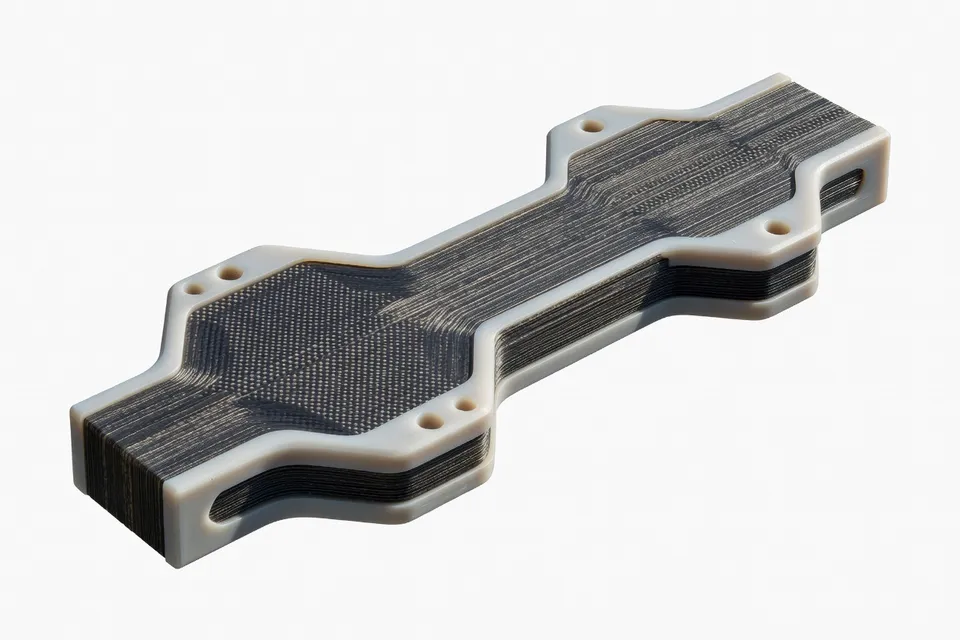
그러나 “열가소성”이라고 해서 자격을 얻은 부품이 되는 것은 아니다. 적용 부품은 여전히 제어된 섬유 구조, 수지 함량, 압착 조건, 검사 방법, 수리 위치를 갖춰야 한다. 가공 온도가 낮다고 해서 프레임을 승인할 수는 없다. 항공기 제조사는 실제 형상과 하중 사례에 대한 증거를 필요로 한다.
60°C 주장
온도 차이는 가공 이점에 붙은 제품 주장이다. 좁게 읽어야 한다. 더 짧거나 에너지 소비가 적은 제조 경로를 뒷받침하지만, 완성된 eVTOL 기체의 낮은 질량, 높은 피로 수명, 우수한 충격 성능을 증명하지는 않는다.
아래 비교는 수치들을 소재와 인용된 적용 범위에 맞춰 유지한다. 가공 및 열 데이터이며 항공기 수준 성능이 아니다.
| TC1225 속성 | 보고된 값 |
|---|---|
| 다른 PAEK 복합재 대비 가공 온도 이점 | 최대 60°C 낮음 |
| 유리전이온도 | 147°C |
| 소재 형태 | UD 테이프, 직물 프리프레그, 강화 라미네이트 |
| 가공 능력 | 오토클레이브 외 |
60°C 수치는 이 소재가 자동화 및 오버몰딩 구조를 겨냥하는 이유를 설명한다. 147°C 유리전이값은 인증된 1차 부품을 좌우하는 별도의 고온 습윤 및 손상 허용성 문제를 해결하지 못한다.
에폭시 기준
기존 소재의 사양은 제공된 증거에서 더 성숙하다. HexPly M21은 1차 항공우주 구조, 즉 기체 스킨, 스파, 조종면, eVTOL 부품용 인성 에폭시 프리프레그로 설명된다. 180°C에서 경화되고 유리전이온도는 195°C이며 오토클레이브 외 공정은 아니다. 인장 강도는 2,860 MPa, 인장 모듈러스는 160 GPa, 밀도는 1.58 g/cm³로 보고된다.
이 수치들이 M21을 모든 eVTOL 부품의 자동 선택으로 만들지는 않는다. 열가소성 도전자가 왜 어려운 부담을 지는지를 보여줄 뿐이다. 비교는 단순히 낮은 온도 대 높은 온도가 아니다. 구매자는 완성된 부품의 강성, 충격 후 압축 거동, 수분 성능, 피로, 접합 방법, 검사 경로, 생산 수율을 비교해야 한다.
| 소재 시스템 | 경화 또는 가공 기준 | 유리전이온도 | 인장 강도 | 밀도 |
|---|---|---|---|---|
| Toray Cetex TC1225 | 저융점 PAEK; 오토클레이브 외 | 147°C | 명시되지 않음 | 명시되지 않음 |
| HexPly M21 | 180°C 인성 에폭시; 오토클레이브 또는 프레스 | 195°C | 2,860 MPa | 1.58 g/cm³ |
표는 선택지를 드러낼 뿐 해결하지 않는다. TC1225는 자동화에 적합한 제조 경로와 소재 형태를 제공하고, M21은 인용된 제품 데이터에서 더 완전한 구조 특성 기록을 제공한다. 열가소성 소재만으로 더 가벼운 항공기를 주장할 수는 없다.
자격이 거부하는 것
eVTOL 프리프레그 검토는 기공률, 수분, 경화 제어를 증거 체인 안에 둔다. 1차 구조에는 1% 미만, 2차 하중 전달 구조에는 2% 미만의 기공률 기준을 인용하면서도 적용 한계는 일반 숫자가 아니라 자격을 얻은 소재 및 공정 사양에서 나온다고 경고한다. 그 구분이 바로 소재 제안이 품질 보증과 만나는 지점이다.
TC1225를 평가하는 생산 엔지니어는 먼저 쿠폰 데이터, 다음으로 하위 부품 및 대표 부품 증거가 필요하다. 시험 계획은 실제 섬유 구조, 압착 공정, 접합 설계를 사용해야 한다. 또한 항공기 구조에 맞는 환경 조건과 손상 범주도 필요하다. 시연 플라크나 오토클레이브 외 사이클 하나로는 그 격차를 메울 수 없다.
이 때문에 열가소성 기회는 가공 이점이 분명하고 인증 부담이 적절한 부품에서 가장 강하다. 브래킷, 리브, 페어링, 프레임, 용접 조립체처럼 항공기 중심 하중 경로를 재설계하지 않고도 격리, 검사, 교체가 가능한 부품들이다. 이 소재는 결국 1차 구조로 더 깊이 들어갈 수 있지만, 제공된 증거에는 OEM 수주, 비행 시험 결과, 탄소/에폭시 스킨의 인증 대체 사례가 없다.
구매자의 결정
첫 구매자는 “기존 복합재”와 “신규 복합재” 사이에서 선택하지 않는다. 구매자는 알려진 경화 및 자격 시스템과, 완성된 부품 증명이 필요한 더 빠른 열가소성 생산 시스템 사이에서 선택한다.
Toray의 TC1225는 가공 온도 저하, 다중 공급 형태, 자동 배치 호환성, 오버몰딩 가능성으로 열가소성 경로를 시험할 타당한 이유를 제공한다. 기존 에폭시 경로는 이 소재 세트에서 1차 eVTOL 구조에 대해 더 강력한 공개 사양 기록을 보유하고 있다. TC1225 데이터가 특정 기체 부품, 환경 조건, 하중 사례, 자격 결과와 연결되지 않는 한 방어 가능한 주장은 좁다. 더 가볍고 빠르게 제작되는 구조를 목표로 한다. 아직 자격을 얻은 기체 기준을 대체할 수 있음을 입증하지 못했다.
편집 인사이트
- 가공 온도를 60°C까지 낮춘다는 점만으로 이미 검증된 열경화성 부품을 교체할 근거가 될까요?
- 아니요. 60°C 수치는 공정 선별용 입력값이지 기체 성능 결과가 아닙니다. 실제 섬유 구조, 성형 사이클, 부품 형상이 강성·충격 후 압축·피로·흡습·고온습윤 성능에 어떻게 연결되는지 공급사에 확인하세요. 가열 시간 단축이나 에너지 절감을 곧 항공기 질량 감소로 보는 착각이 흔합니다. 재설계된 부품이 하중 조건을 맞추려면 여전히 추가 플라이, 접합부, 검사 공정이 필요할 수 있습니다.
- 열가소성 복합재를 비행 구조 인증 프로그램에 넣기 전에 어떤 증거를 요구해야 할까요?
- 먼저 쿠폰 데이터, 다음으로 제안된 섬유 배치·성형 윈도우·접합 설계·검사 방법을 적용한 서브컴포넌트와 대표 부품 결과를 요청하세요. 환경 조건 부여, 손상 시나리오, 기공 허용 기준을 구체적으로 포함해야 합니다. 유리한 조건에서 만든 플라크만으로는 생산 라인이 전체 형상에서 온도·압력·섬유 배치·보이드율을 유지할 수 있는지 증명되지 않습니다.
- eVTOL 구조에서 열가소성 복합재의 가공 이점이 가장 큰 부위는 어디인가요?
- 브래킷·리브·페어링·프레임·용접 조립체부터 시작하세요. 오토클레이브 외 성형·오버몰딩·접합으로 2차 공정을 줄일 수 있는 곳입니다. 도면 변경 전에 검사 경로와 수리 방법을 미리 정하세요. 부품 수 감소는 쉽게 주장하지만, 용접이나 오버몰딩된 조립체는 손상 후 검사·수리·판정이 더 어려워질 수 있습니다.
- 저융점 PAEK 복합재와 기존 에폭시 프리프레그를 구매자가 비교할 때는 어떤 기준을 써야 할까요?
- 수지 종류가 아니라 완성 부품 중심으로 비교하세요. 가공 경로·섬유 구조·수지 함량·성형 기록·치수 능력·접합 방법·검사 계획을 강성·충격 후 압축·피로·흡습·손상 허용 결과와 함께 정리하세요. 에폭시는 공개 구조 물성 데이터가 더 풍부할 수 있고, 열가소성은 생산 속도가 빠를 수 있습니다. 경화 온도만으로 결정하면 인증 부담과 수율 리스크가 제대로 평가되지 않습니다.
- 자동 배치나 오버몰딩으로 인증 주장을 뒷받침하려면 생산 라인에서 무엇을 관리해야 하나요?
- 세트포인트 책임자를 명확히 하고, 성형 윈도우·열 이력·압력·섬유 배치·냉각 속도·검사 방법을 공정 규격에 고정하세요. 로트 추적성과 편차 기록을 남겨 쿠폰 결과와 생산 조건을 연결할 수 있게 하세요. 자동화도 치수 검사나 변경 관리를 대신하지 않습니다. 기계 사이클이 안정적이더라도 어떤 재료 로트와 공정 기록으로 시험편이 만들어졌는지 증명하지 못하면 증거 사슬이 끊깁니다.
출처 및 참고자료
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.