
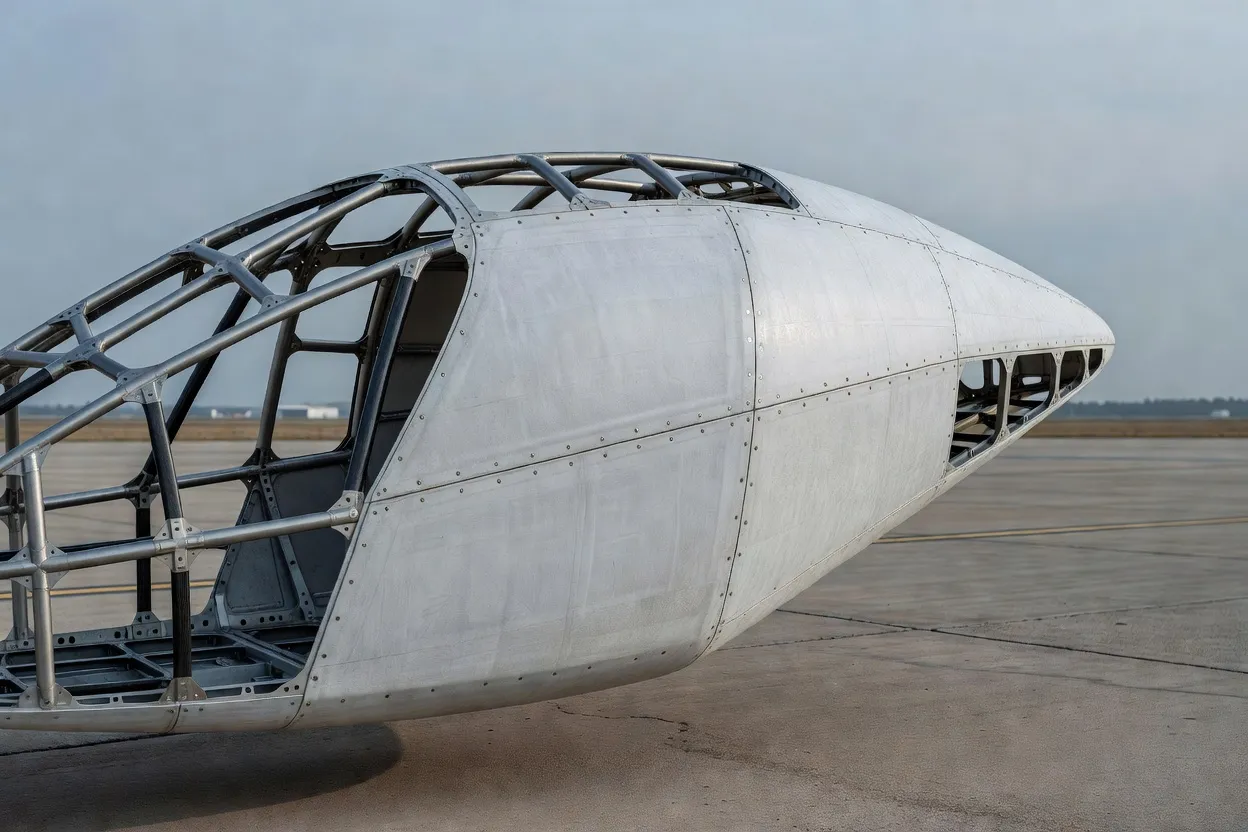
东丽的Cetex TC1225为热塑性复合材料在eVTOL机身中的实际应用提供了加工方面的理由,而非新的强度口号。该低熔点PAEK系统以单向带、织物预浸料和增强热塑性层压板形式供应,用于支架、肋条、机身框架和整流罩等部件。东丽表示,其加工温度可比其他PAEK系列复合材料低60°C,这一差异旨在缩短周期并减少能源消耗。这是一个有用的制造杠杆,但本身并非机身批准。
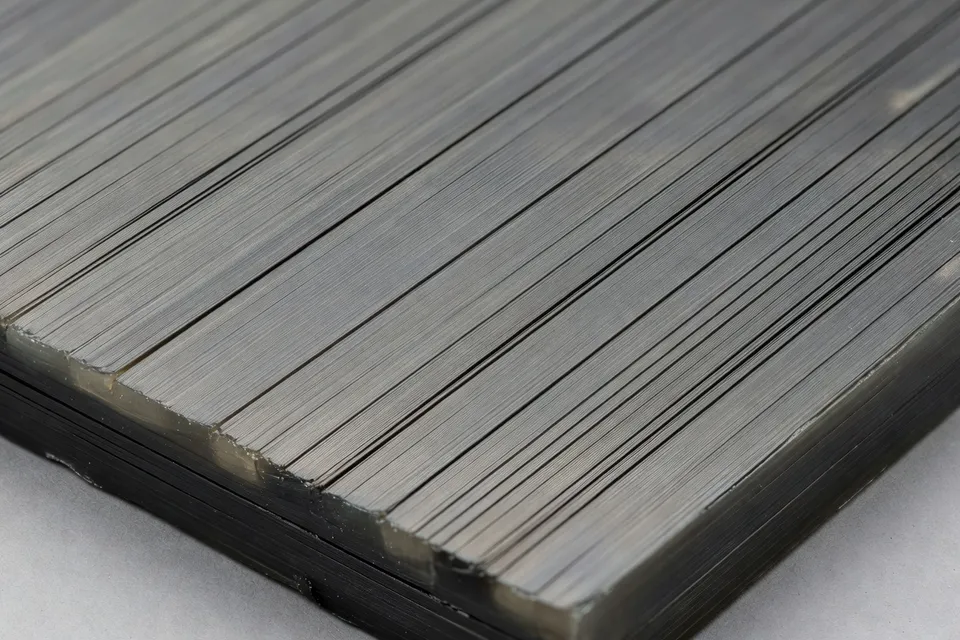
碳纤维热固性预浸料仍是主要载荷路径的主导。一份eVTOL结构技术综述将碳/环氧层压板确定为既定路线,其纤维取向、树脂固化、孔隙率、湿气和损伤容限与证实案例相关。因此,热塑性材料的替代案例有两个独立测试:部件能否更快制造,以及由此产生的结构能否在相同的飞机证据负担下获得合格。
PAEK部件
TC1225是一种半结晶低熔点PAEK复合材料。其可用形式允许加工商在自动铺带、织物铺层、包覆成型和基于层压板的组装之间选择。该材料被列为主要和次要飞机结构,玻璃化转变温度为147°C。其无压罐能力很重要,因为eVTOL生产不能假设每个支架、肋条或框架都遵循常规航空航天预浸料所用的漫长、设备密集路线。
因此,该材料最有力的论据是几何和程序上的。热塑性坯料可以成型、固结或包覆成型,然后连接,而无需在每个阶段都依赖完全固化的热固性网络。焊接和回收也被确定为热塑性复合材料系统的优势。对于试图减少零件数量或二次粘接的买家,这些特性可以将设计从手工组装转向可重复的生产单元。
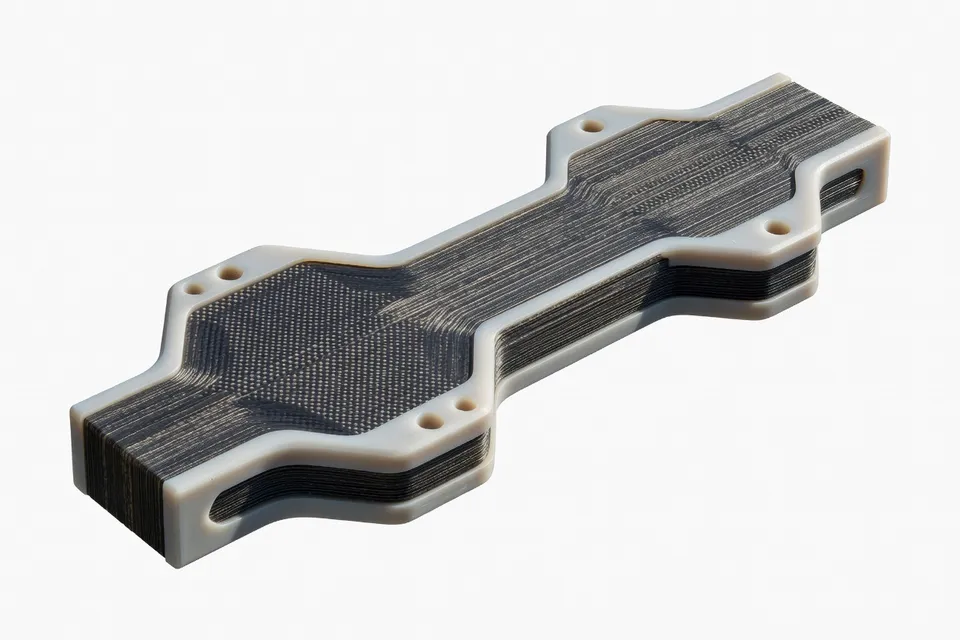
但“热塑性”并不代表一个合格的部件。应用仍需要受控的纤维结构、树脂含量、固结窗口、检查方法和维修位置。加工商不能因为基体加工温度较低就签署框架。飞机制造商需要实际几何形状和载荷案例的证据。
60°C的说法
温度差异是附在加工优势上的产品声明。应狭义理解。它支持更短或更节能的制造路线;它不确立已完成eVTOL机身的更低质量、更长疲劳寿命或更优冲击性能。
下表将数字与材料及其引用的应用范围绑定。它们描述加工和热数据,而非飞机级性能。
| TC1225属性 | 报告值 |
|---|---|
| 与其他PAEK复合材料相比的加工温度优势 | 低达60°C |
| 玻璃化转变温度 | 147°C |
| 材料形式 | UD带、织物预浸料、增强层压板 |
| 加工能力 | 无压罐 |
60°C数字解释了为什么该材料被瞄准自动化和包覆成型结构。147°C玻璃化转变值并未回答控制认证主要部件的单独湿热和损伤容限问题。
环氧基线
现有产品的规格在提供的证据中更为成熟。HexPly M21被描述为用于主要航空航天结构(包括机身蒙皮、翼梁、控制面和eVTOL部件)的增韧环氧预浸料。该系统在180°C固化,玻璃化转变温度195°C,不能无压罐。其报告拉伸强度为2860 MPa,拉伸模量160 GPa,密度1.58 g/cm³。
这些数字并不使M21成为每个eVTOL部件的自动选择。它们显示了为什么热塑性挑战者负担艰巨:比较不仅仅是低温对高温。买家必须比较完成部件的刚度、冲击后压缩行为、湿气性能、疲劳、连接方法、检查路线和生产产量。
| 材料系统 | 固化或加工基础 | 玻璃化转变温度 | 拉伸强度 | 密度 |
|---|---|---|---|---|
| Toray Cetex TC1225 | 低熔点PAEK;无压罐 | 147°C | 未说明 | 未说明 |
| HexPly M21 | 180°C增韧环氧;压罐或压机 | 195°C | 2860 MPa | 1.58 g/cm³ |
该表揭示了选择而非解决它。TC1225提供适合自动化的制造路线和材料形式,而M21在引用的产品数据中提供了更完整的结构性能记录。不能仅从热塑性条目声称更轻的飞机。
合格性会拒绝什么
eVTOL预浸料综述将孔隙率、湿气和固化控制置于证据链内。它引用了主要结构孔隙率阈值低于1%、次要承力结构低于2%的报告,同时警告适用限制来自合格的材料和工艺规范,而非通用数字。这一区别正是材料宣传遇上质量保证的地方。
评估TC1225的生产工程师首先需要试样数据,然后是子组件和代表性部件证据。测试计划必须使用实际纤维结构、固结工艺和接头设计。它还需要适合飞机结构的环境调节和损伤类别。演示板或无压罐循环无法弥合这些差距。
这就是为什么热塑性机会在加工优势明显且认证负担相称的部件中最强:支架、肋条、整流罩、框架和焊接组件,这些可以隔离、检查和更换,而无需重新设计飞机的中央载荷路径。该材料最终可能深入主要结构,但提供的证据未显示OEM奖励、飞行试验结果或碳/环氧蒙皮的认证替代。
买家的决定
第一批买家不是在“旧复合材料”和“新复合材料”之间选择。买家是在已知的固化与合格系统和可能更快的热塑性生产系统之间选择,其价值取决于证明完整部件。
东丽的TC1225给加工商一个可信的理由去测试热塑性路线:更低的加工温度、多种原料形式、自动铺放兼容性和包覆成型潜力。在该材料集中,现有环氧路线仍拥有更强的公开规格记录,用于主要eVTOL结构。在TC1225数据与命名机身部件、环境条件、载荷案例和合格结果绑定之前,可辩护的说法更窄:它瞄准更轻、更快制造的结构。它尚未证明能取代合格的机身基线。
编辑洞察
- 加工温度最高60°C,是否足以替换已认证的热固性部件?
- 不。应把60°C视为工艺筛选参数,而非机身性能结果。需让供应商把实际纤维架构、固结周期和部件几何形状与刚度、冲击后压缩、疲劳、吸湿及湿热数据关联起来。常见误区是把缩短加热或降低能耗算作飞机减重,而重新设计的部件仍需额外铺层、接头或检验才能满足载荷要求。
- 把热塑性复合材料纳入飞行结构认证前,需要哪些证据?
- 先索要试样数据,再提供采用拟定纤维布局、固结窗口、接头设计和检验方法的子部件及代表性部件结果。需包含环境调节、损伤情景和适用的孔隙率验收限值,而非直接套用通用阈值。在有利周期下制成的板材证明不了问题,如果生产线无法在整个几何形状上保持温度、压力、纤维铺放和孔隙率。
- 热塑性复合材料在eVTOL结构中,加工优势最突出的部位在哪里?
- 先从支架、肋条、整流罩、框和焊接组件入手,这些部位可通过免 autoclave 成型、包覆或连接减少二次加工,且不影响主承载路径。更改图纸前先明确检验路线和修理方法。声称减少零件数量容易,但焊接或包覆组件若更难检验、修理或损伤后定级,就失去实际意义。
- 采购方如何比较低熔点PAEK复合材料与成熟环氧预浸料?
- 比较应围绕成品部件,而非树脂种类。需同时记录加工路线、纤维架构、树脂含量、固结记录、尺寸能力、连接方法和检验计划,以及刚度、冲击后压缩、疲劳、吸湿和损伤容限结果。环氧体系可能有更完整的公开结构性能记录,而热塑性材料可能提供更快生产路径;仅按固化温度选择会忽略认证负担和成品率风险。
- 自动化铺放或包覆要支持认证,生产线必须控制哪些参数?
- 明确设定值负责人,把固结窗口、热历史、压力、纤维铺放、冷却速率和检验方法锁定在工艺规范中。保留批次可追溯性和偏差记录,以便把试样结果与生产条件对应。自动化不能取代尺寸检查或变更控制;即使机器循环稳定,若无法证明被测部件由哪个材料批次和工艺记录生产,仍无法完成证据链。
来源与参考
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.