
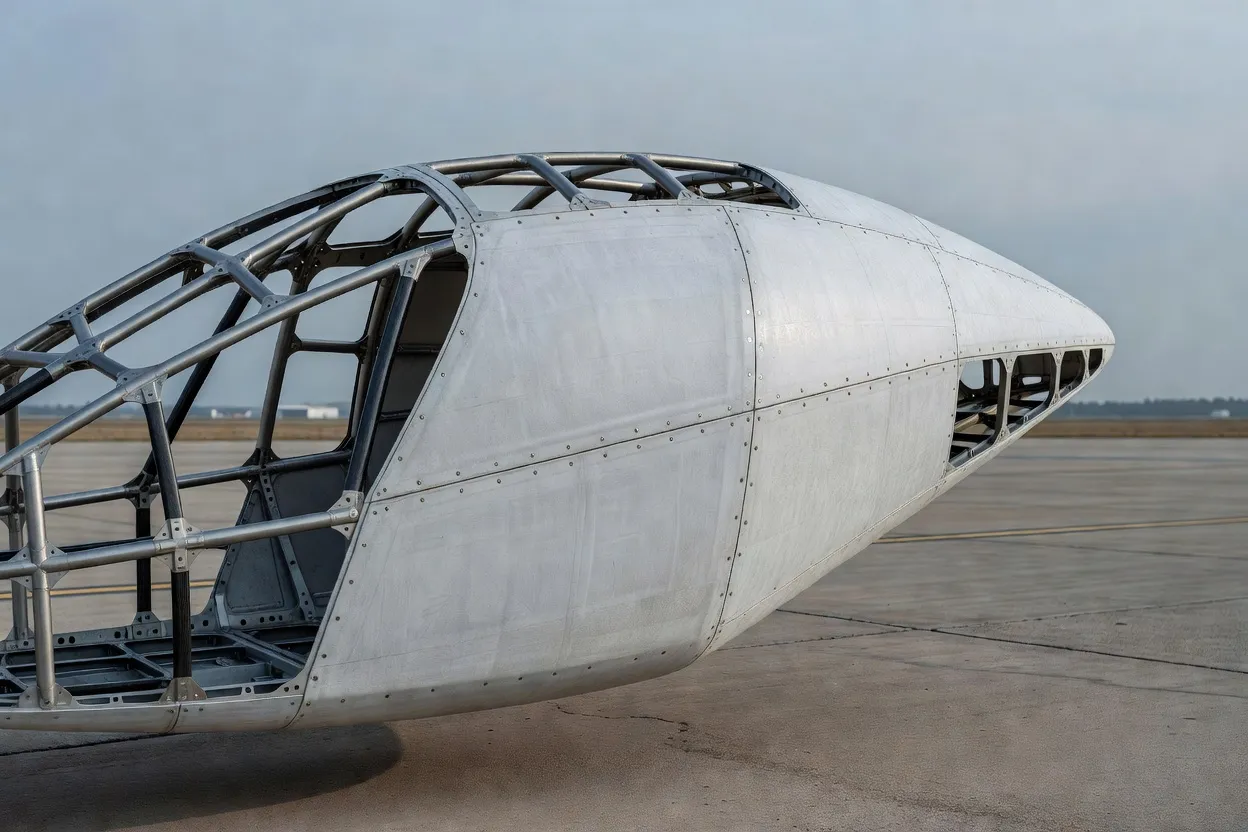
東麗的 Cetex TC1225 從加工角度而非新強度口號,提出熱塑性複合材料用於 eVTOL 機身的實際案例。這種低熔點 PAEK 系統以單向帶、織物預浸料和強化熱塑性層板形式供應,適用於支架、肋條、機身框架和整流罩等零件。東麗表示,其加工溫度可比其他 PAEK 家族複合材料低達 60°C,此差異旨在縮短週期並降低能耗。這是實用的製造槓桿,但本身並非機身核准。
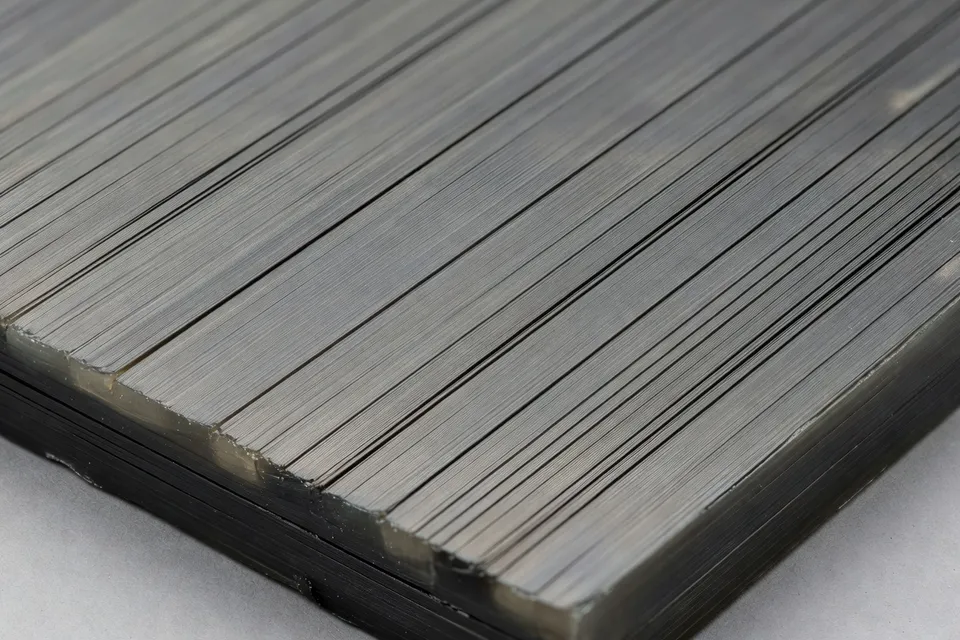
碳纖維熱固性預浸料仍是主要載荷路徑的現行材料。eVTOL 結構技術評估指出,碳/環氧層板為既定途徑,纖維方向、樹脂固化、孔隙率、濕氣和損傷容限均與證實案例相關。因此熱塑性材料的替代案例需通過兩項獨立測試:零件是否能更快製成,以及所得結構是否能在相同飛機證據負擔下合格。
PAEK 零件
TC1225 是半結晶低熔點 PAEK 複合材料。其可用形式讓加工者可在自動化帶材鋪放、織物鋪層、包覆成型和層板組裝之間選擇。該材料適用於初級和次級飛機結構,玻璃轉移溫度為 147°C。其非高壓釜能力之所以重要,是因為 eVTOL 生產無法假設每個支架、肋條或框架都遵循傳統航太預浸料所用的長時間、重設備路線。
因此該材料最強的論點在於幾何與程序。熱塑性坯料可成形、固結或包覆成型,然後接合,無需在每個階段都依賴完全固化的熱固性網絡。焊接和回收也被視為熱塑性複合系統的優勢。對於試圖減少零件數量或二次黏合的買家,這些特性可將設計從手工組裝轉向可重複生產單元。
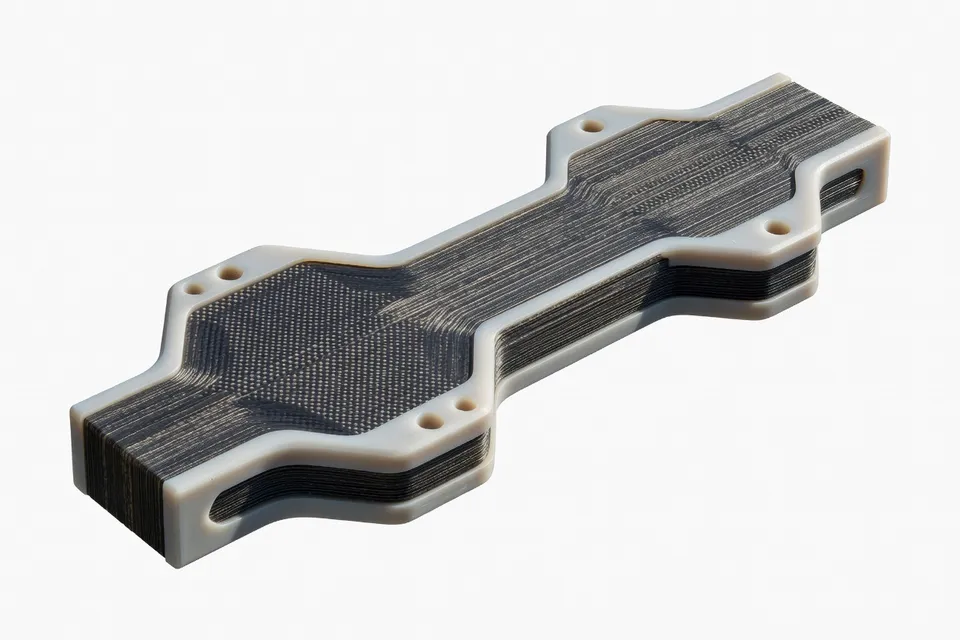
但「熱塑性」並不等同於合格零件。應用仍需控制纖維架構、樹脂含量、固結窗口、檢驗方法和修復位置。加工者不能僅因基質加工溫度較低就簽核框架。飛機製造商需要實際幾何形狀和載荷案例的證據。
60°C 聲明
溫差是附屬於加工優勢的產品聲明,應窄義解讀。它支持較短或較省能的製造路線;它並未證明完成 eVTOL 機身具有較低質量、較高疲勞壽命或較佳衝擊性能。
下表將數據限於材料及其所述應用範圍。它們描述加工與熱數據,而非飛機級性能。
| TC1225 屬性 | 報告值 |
|---|---|
| 相較其他 PAEK 複合材料的加工溫度優勢 | 低達 60°C |
| 玻璃轉移溫度 | 147°C |
| 材料形式 | UD 帶、織物預浸料、強化層板 |
| 加工能力 | 非高壓釜 |
60°C 數據說明該材料為何瞄準自動化與包覆成型結構。147°C 玻璃轉移值無法回答控制合格初級零件的高溫濕態與損傷容限等問題。
環氧基線
現行材料的規格在所提供證據中較成熟。HexPly M21 被描述為用於初級航太結構的韌化環氧預浸料,包括機身蒙皮、翼樑、控制面和 eVTOL 組件。該系統在 180°C 固化,提供 195°C 玻璃轉移溫度,且非非高壓釜。其報告拉伸強度為 2,860 MPa,拉伸模量 160 GPa,密度 1.58 g/cm³。
這些數字並非使 M21 成為每個 eVTOL 零件的自動選擇。它們說明熱塑性挑戰者為何負擔沉重:比較不僅是低溫對高溫。買家必須比較完成零件的剛度、衝擊後壓縮行為、濕氣性能、疲勞、接合方法、檢驗路線和生產良率。
| 材料系統 | 固化或加工基礎 | 玻璃轉移溫度 | 拉伸強度 | 密度 |
|---|---|---|---|---|
| Toray Cetex TC1225 | 低熔點 PAEK;非高壓釜 | 147°C | 未說明 | 未說明 |
| HexPly M21 | 180°C 韌化環氧;高壓釜或壓機 | 195°C | 2,860 MPa | 1.58 g/cm³ |
此表揭示選擇而非解決它。TC1225 提供適合自動化的製造路線與材料形式,而 M21 則提供更完整的結構性能記錄。無法僅從熱塑性入門就宣稱飛機更輕。
合格性會拒絕什麼
eVTOL 預浸料評估將孔隙率、濕氣和固化控制納入證據鏈。它引用初級結構孔隙率門檻低於 1%、次級承載結構低於 2%,同時警告適用限制來自合格材料與製程規格,而非通用數字。此區別正是材料推銷遇上品質保證之處。
評估 TC1225 的生產工程師首先需要試片數據,然後是子組件和代表性零件證據。測試計畫必須使用實際纖維架構、固結製程和接頭設計。它也需要適合飛機結構的環境調節和損傷類別。示範板或非高壓釜循環無法填補這些差距。
這就是為何熱塑性機會在加工優勢明顯且認證負擔相稱的零件上最強:支架、肋條、整流罩、框架和焊接組件,這些可隔離、檢驗和更換,而無需重新設計飛機中央載荷路徑。該材料最終可能深入初級結構,但所提供證據未顯示 OEM 授權、飛行測試結果或碳/環氧蒙皮的合格替代。
買家決策
第一位買家不是在「舊複合材料」與「新複合材料」之間選擇。買家是在已知的固化與合格系統,以及潛在更快的熱塑性生產系統之間選擇,而後者的價值取決於證明完整零件。
東麗的 TC1225 給加工者一個測試熱塑性路線的可信理由:較低加工溫度、多種原料形式、自動化鋪放相容性和包覆成型潛力。在這組材料中,現行環氧路線仍擁有更強的初級 eVTOL 結構公開規格記錄。除非 TC1225 數據與指定機身零件、環境條件、載荷案例和合格結果連結,否則可辯護的聲明較窄:它瞄準更輕、更快製造的結構。它尚未證明能取代合格的機身基線。
編輯洞察
- 加工溫度降到60°C,是否足以取代已認證的熱固性零件?
- 不行。把60°C當成製程篩選依據,而不是機身性能結果。請供應商把實際纖維結構、壓實循環與零件幾何,連結到剛性、衝擊後壓縮、疲勞、吸濕與濕熱數據。常見錯誤是把加熱時間縮短或能耗降低,當成飛機減重,卻忽略重新設計的零件仍需加層、加接頭或增加檢驗才能通過載重。
- 把熱塑性複合材料送進飛行結構認證前,需要哪些證據?
- 先要求層板數據,再要求使用擬定纖維排列、壓實窗口、接合設計與檢驗方法的次元件與代表性零件結果。包含環境調節、損傷情境,以及實際的孔隙接受標準,而非直接套用通用門檻。在有利循環下做的平板,若生產線無法在整個幾何上維持溫度、壓力、纖維位置與孔隙含量,意義不大。
- 熱塑性複合材料在eVTOL結構中,哪裡的加工優勢最明顯?
- 從支架、肋條、整流罩、框架與焊接組件開始。這些部位可用免熱壓罐成形、包覆射出或接合,省去二次加工,又不影響主要載重路徑。更改圖面之前,先定義檢驗路線與修復方法。零件數量減少容易宣稱,但焊接或包覆成形的組件若損傷後變得更難檢驗、修復或處置,效益就打折扣。
- 採購時,如何比較低熔點PAEK複合材料與既有環氧預浸料?
- 以完整零件為比較基準,而非樹脂種類。把加工路線、纖維結構、樹脂含量、壓實紀錄、尺寸能力、接合方法與檢驗計畫,與剛性、衝擊後壓縮、疲勞、吸濕及損傷容限結果一併列出。環氧系統的結構性能公開資料通常較完整,熱塑性則可能提供更快生產途徑;只看固化溫度做決定,會忽略認證負擔與良率風險。
- 自動化鋪放或包覆射出要支持認證,生產線必須控制哪些項目?
- 指定設定值負責人,並把壓實窗口、熱歷程、壓力、纖維位置、冷卻速率與檢驗方法鎖進製程規範。保留批次追溯與偏差記錄,讓層板結果能與生產條件對應。自動化無法取代尺寸檢查或變更控制;即使機台循環穩定,若無法證明受測零件來自哪個材料批次與製程紀錄,證據鏈仍不完整。
來源與參考
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.