
电动汽车电池组、功率电子器件、快速充电器、照明系统和电子外壳正迫使材料选择,而单一导热数值无法决定。导热聚合物可减轻重量、贴合复杂形状,并将热管理与电绝缘或结构功能结合。铝仍能更可靠地移除热量。只有当零件数量、几何形状、装配路线或电气要求使金属成为错误方案时,聚合物才胜出。
可用证据在设计层面最强,而非在整车项目层面。Celanese CoolPoly导热聚合物和SABIC LNP Konduit牌号面向汽车和电子元件,包括外壳和照明应用。所述优势在于集成:一个模塑部件可取代更复杂的壳体、散热片和安装硬件组合。这是加工商和设计师的可靠优势。它不是OEM奖项、电池寿命结果,也不是聚合物在生产中取代铝的证明。
热路径
导热聚合物通过分散在树脂中的填料形成热路径。氮化硼、石墨和氧化铝被确定为主要填料选择。填料网络提高热导率,但也提高熔体粘度并可能限制成型时的流动。因此加工商不能将最高导热等级视为自动选择。实验室试样达到目标的配方可能无法填充薄肋、焊缝、嵌件特征或长流程外壳。
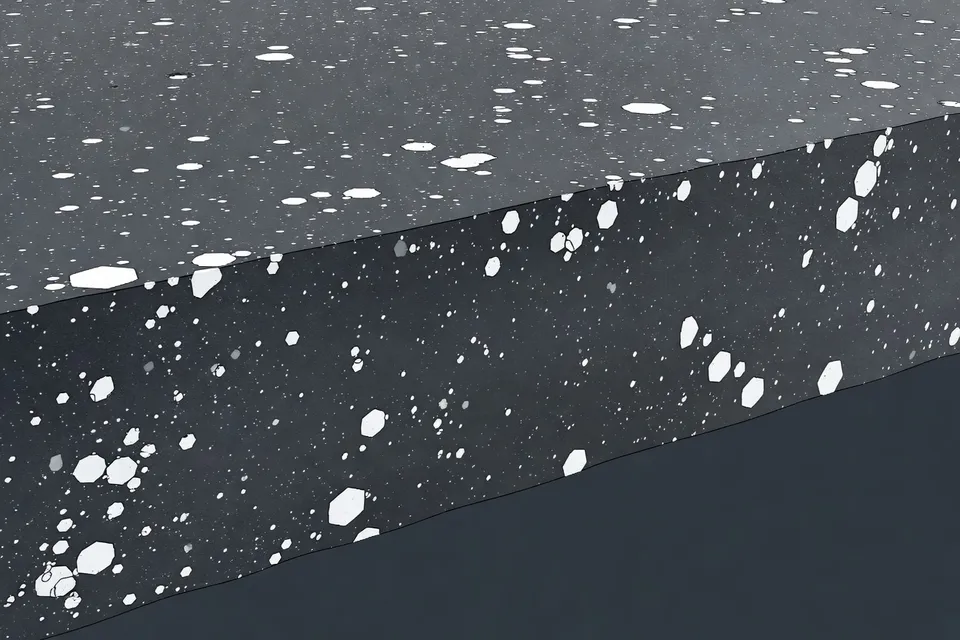
核心约束是方向性能。填充聚合物通常沿零件表面导热比穿透厚度更有效。这在电动汽车电池部件或电子外壳中很重要,因为热源、界面和冷却结构很少在简单平面内对齐。填料取向可改善预期路径,但成型条件随后成为热规范的一部分。浇口位置、流动方向、壁厚、保压和接触配合可改变买方获得的结果。
电气设计中出现相同权衡。某些电动汽车和电子部件必须在阻止电流穿过部件的同时传递热量。碳基填料可能使该要求复杂化,而氮化硼和氧化铝等陶瓷填料支持绝缘配方,代价是加载、加工或价格。因此所选等级必须满足成对要求:在所需方向上进行热传递,并在工作电压下实现介电性能。没有电气限制的热数值使选择不完整。
工程师可进行的比较
ASTM D5470提供比较热性能和接触电阻的测试方法。它为材料团队提供通用测量框架,但不能再现每个模塑部件或冷却界面。共同问题不是某个等级能否产生测试值,而是组装部件在包括成型、安装、老化和接触压力后能否保持低阻热路径。
| 材料路线 | 热传递位置 | 设计优势 | 决定性约束 |
|---|---|---|---|
| 铝 | 热移除基准 | 成熟、可靠的热路径 | 重量和几何自由度 |
| 导热聚合物 | 原始热传递低于金属 | 轻质、模塑、多功能部件 | 填料加载、流动和界面配合 |
| 电绝缘填充聚合物 | 热传递伴随电流阻断 | 适用于热和介电职责重叠处 | 更窄的配方和加工窗口 |
当买方需要最大热移除且有空间采用常规金属散热片或外壳时,铝仍是更安全的规格。当部件必须遵循复杂轮廓、减少装配步骤或避免单独电绝缘层时,导热聚合物变得可辩护。这是零件级决策,而非全行业材料切换。
加工窗口
高填料加载提高导热率,但也可能增稠熔体并降低可模塑性。加工商必须在实际模具中验证实际等级。相关检查包括填充行为、焊缝完整性、尺寸稳定性、模塑流动方向和厚度的热导率、需要绝缘时的电气电阻率,以及装配后的接触电阻。
先进填料系统可能拓宽该窗口。Arkema正在测试石墨烯基填料,而汉高一项专利描述了混合氮化硼和氧化铝共混物,旨在更均匀地散热而不依赖极端填料水平。这些是开发或知识产权信号,而非合格车辆部件的证据。它们识别配方问题,但并未解决。
成本和供应增加另一约束。特种填料可能提高复合材料成本并造成采购风险。如果买方可在现有成型设备上运行,可能会接受较低导热等级,同时拒绝需要更慢填充、更高压力、特殊工具或更严格来料控制计划的更高热配方。在生产中,数据表上最不起眼的数字可能是实际出货的等级。
鉴定边界
导热聚合物目前的案例是具体的。它们可在重量、形状、集成和电气行为共同重要的电动汽车和电子部件中获得应用。它们尚未获得针对铝的 blanket 主张,所引用的应用证据也未确立车队范围的替代。
在买方签字前,供应商必须展示的不只是ASTM D5470数据。鉴定应将模塑部件与热界面、冷却硬件、电压要求和运行周期连接起来。它还应表明加工窗口能承受正常生产变化。没有这些测量,聚合物仍是有前景的设计路线,而非经过验证的替代品。
这就是决定选择的约束:不是聚合物能否导热,而是它能否在部件所需的模塑方向上传递足够热量,同时仍能填充、绝缘、连接并承受装配。除非有命名的电动汽车或电子项目提供该证据,否则铝仍是现有材料,而导热聚合物仍是选择性替代。
编辑洞察
- 导热聚合物在哪些场景下比铝更有优势?
- 先看零件外形和装配方式,而非导热数值。聚合物在复杂轮廓、减轻重量、集成安装、电气绝缘或减少装配步骤等方面能弥补导热不足时,才有立足点。如果设计需要最大散热且空间允许用金属散热器,就别替换。常见错误是只算零件减少就认定系统成本更低,却没算上模具、填充速度慢、界面硬件和认证费用。
- 要确认热量能按预期通过模制部件,需要测量哪些参数?
- 要测量模制流动方向和厚度方向的导热率,还要加上安装后的接触热阻。记录浇口位置、流动方向、壁厚、保压条件、界面压力及冷却硬件,因为填料取向可能让表面导热远优于厚度方向。ASTM D5470 只是比较框架,不是成品保证。试片合格,薄肋、熔接线或接触不良的界面仍可能是热阻瓶颈。
- 要求绝缘时,团队该如何在陶瓷填充和碳填充导热聚合物间选择?
- 先定好介电极限和热路径,再比较牌号。氮化硼和氧化铝可做绝缘配方,而碳基填料即使改善导热,也可能影响电流阻隔。要验证工作电压下的电阻率、零件方向导热率、老化表现,以及填料含量对流动性的影响。常见失败是只看导热数值选料,结果电气验证时发现材料已无法满足绝缘要求。
- 高填充导热料量产前需要哪些生产验证?
- 在实际模具中试运行候选牌号,记录工艺窗口后再批准放大。检查填充压力、短射行为、熔接线强度、尺寸稳定性、翘曲、周期敏感性,以及模制件的导热结果,而非仅靠实验室试片。高填充虽能提升导热,却会缩小流动和保压余量;水分、温度或射出量的小幅波动就可能暴露出问题。低导热牌号若能在现有设备上稳定运行,反而可能是更安全的生产选择。
- 买方在批准EV或电子元件用导热聚合物前,应要求哪些文件?
- 要求牌号规格、CoA要求、ASTM D5470测试条件、模制方向与厚度方向导热数据、介电极限、接触热阻结果、加工指导,以及与装配界面相关的老化数据。要求供应商明确可接受的偏差范围和各关键参数的责任人。不要把整车或市场级声明当作合格证据。采购失败常见于只凭数据表批准树脂,却把热界面、电压条件及生产工艺排除在测试边界之外。
来源与参考
- 1.Mariana Holguin. (2026, November 20). Conductive polymers open new possibilities for thermal management. Plastics Engineering.
- 2.Nature. Conductive polymers market research article. Nature.
- 3.Plastics Engineering. Carbon fiber-reinforced PA6 processing article. Plastics Engineering.
- 4.Tech Xplore. Microscopic polymer fiber forest for electronics. Tech Xplore.
- 5.Plastics News. Celanese LCP expansion. Plastics News.
- 6.GlobeNewswire. (2026, November 13). Global engineering plastics market report 2026–2036: EV and electronics demand drives 4.9% CAGR toward USD 186.4 billion. GlobeNewswire.
- 7.Plastics Engineering. Electrical and electronics industry. Plastics Engineering.
- 8.Research and Markets. Conductive polymers market report. Research and Markets.